160MM THICK PLATE · LASER-FLAME COMPOSITE CUTTING
160mm厚板怎么切
复合切割案例与验收
这是一组激光与火焰协同切割碳钢厚板的现场资料。页面公开160mm五角星样件、130mm切面及设备现场,同时明确适用边界,避免把复合工艺误写成纯激光极限。
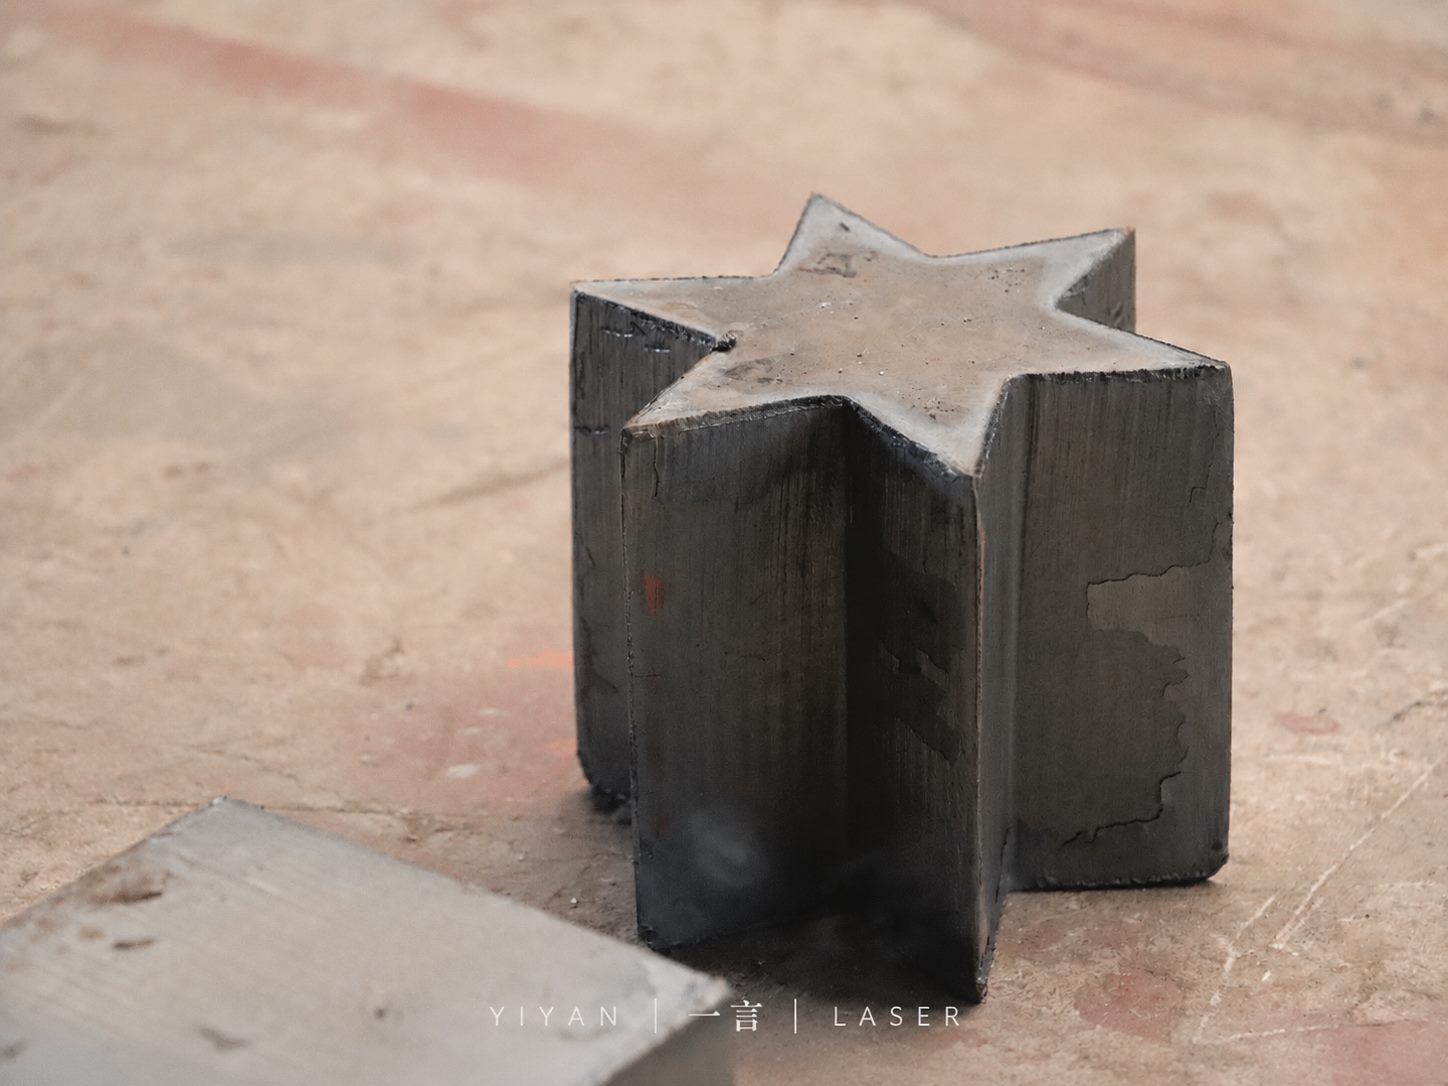
它能证明这套激光火焰复合设备完成过相应厚度与复杂轮廓的样件,但不能单凭一张图片证明批量产能。采购时还要核对穿孔、除渣、切面、拐角、连续运行和安全条件,并用客户材料重复试切。
设备、过程与样件需要一起看
同一组资料同时保留设备现场、切割火花、130mm切面和160mm异形样件,避免只展示单个成品角度。
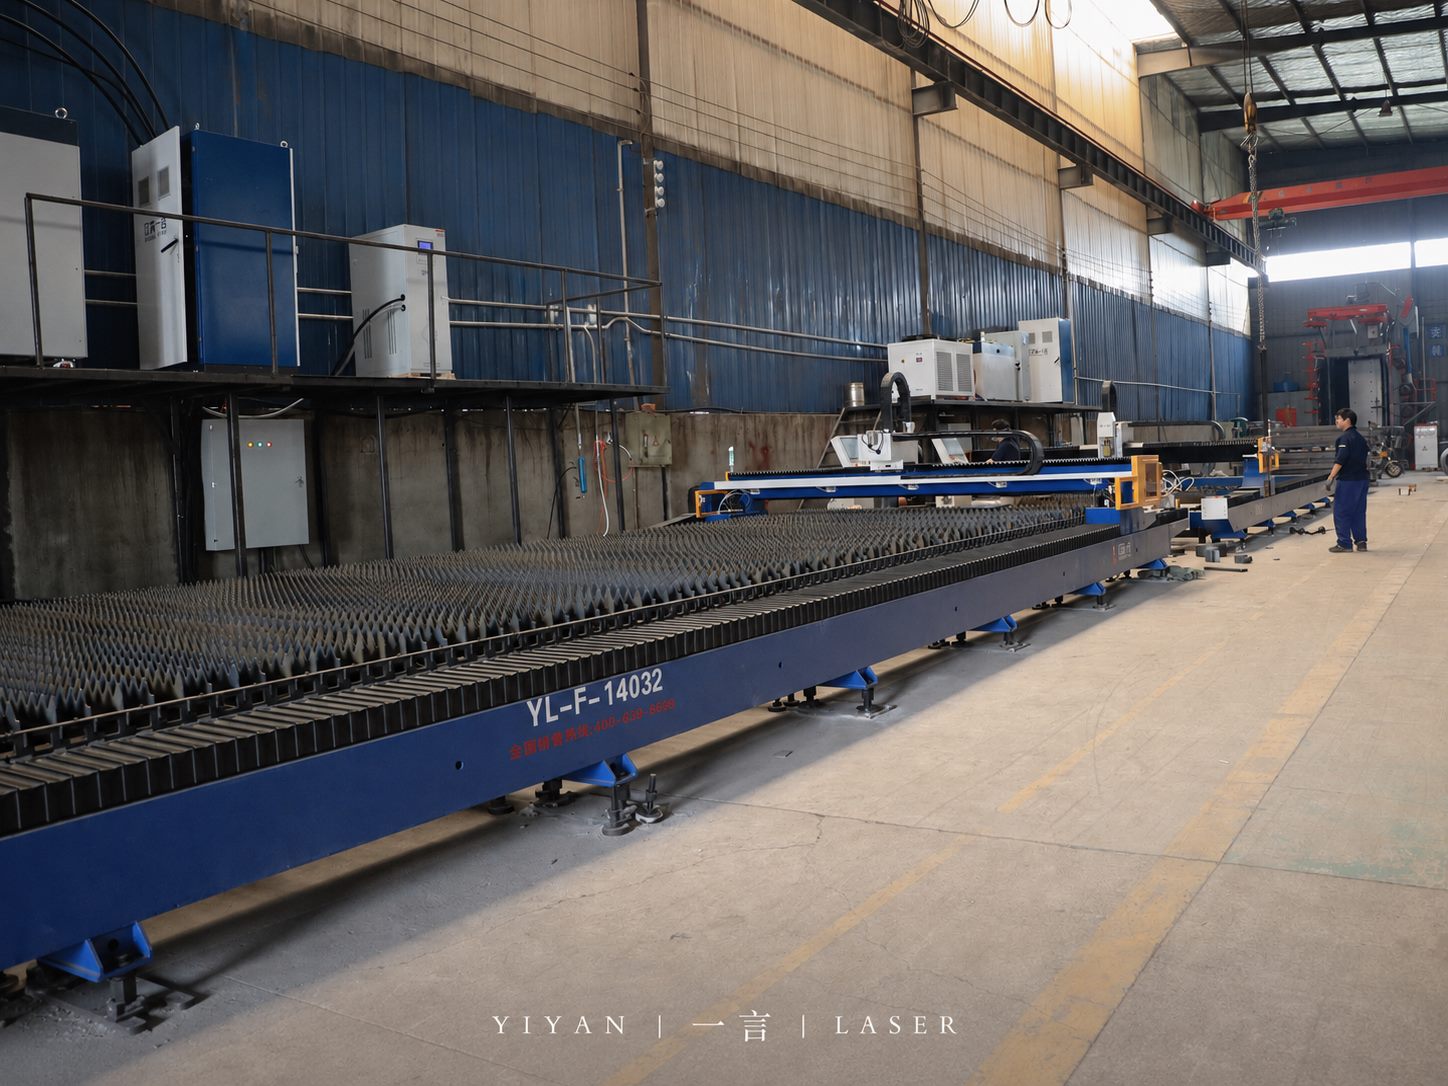
设备现场
核对切割头、气路、随动、排烟和安全联锁,不用样件替代设备配置。
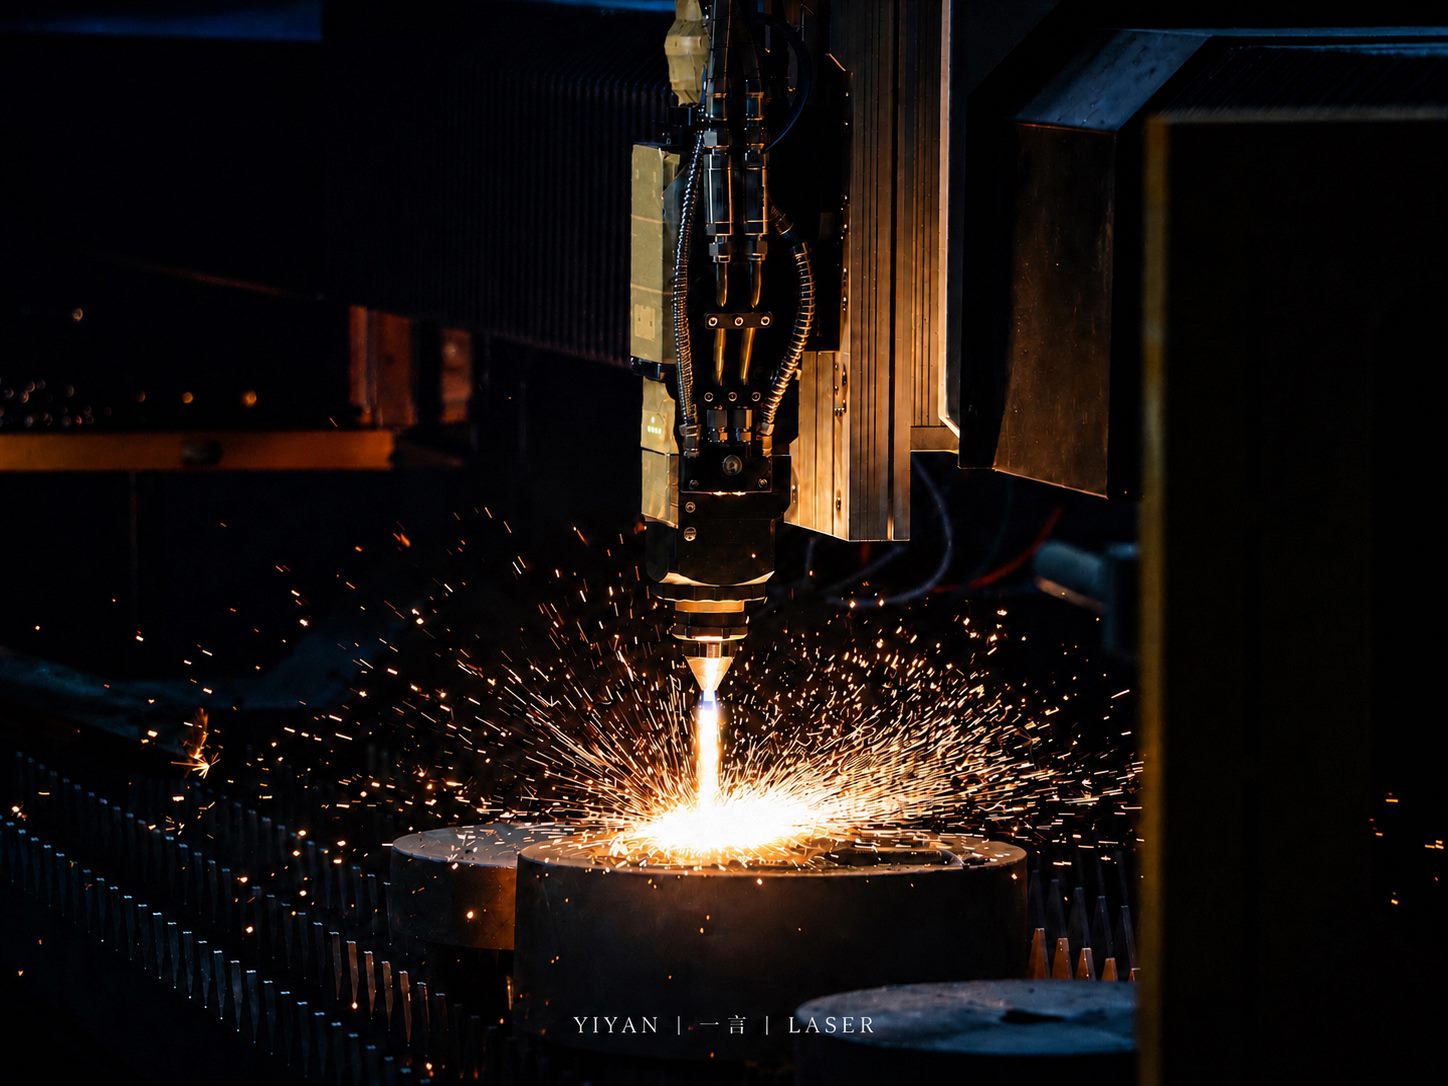
切割过程
观察点火、穿孔、除渣、起切和连续加工状态,记录异常与参数调整。
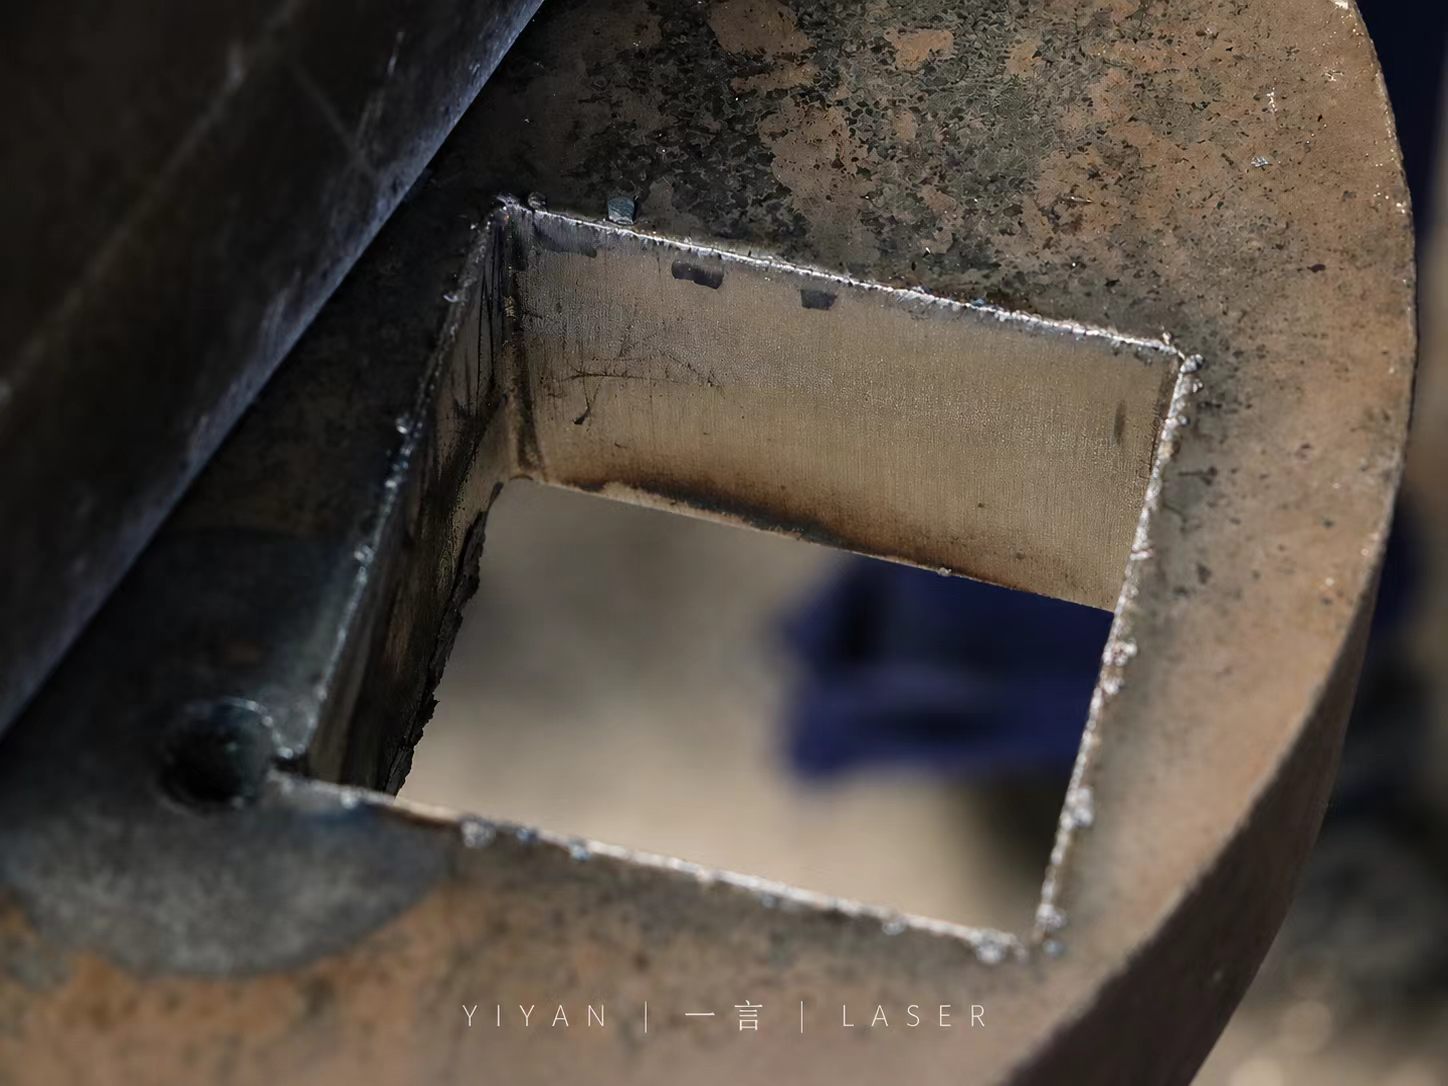
130mm切面
检查切面连续性、底部状态、垂直度、挂渣和热影响,不只判断是否切穿。
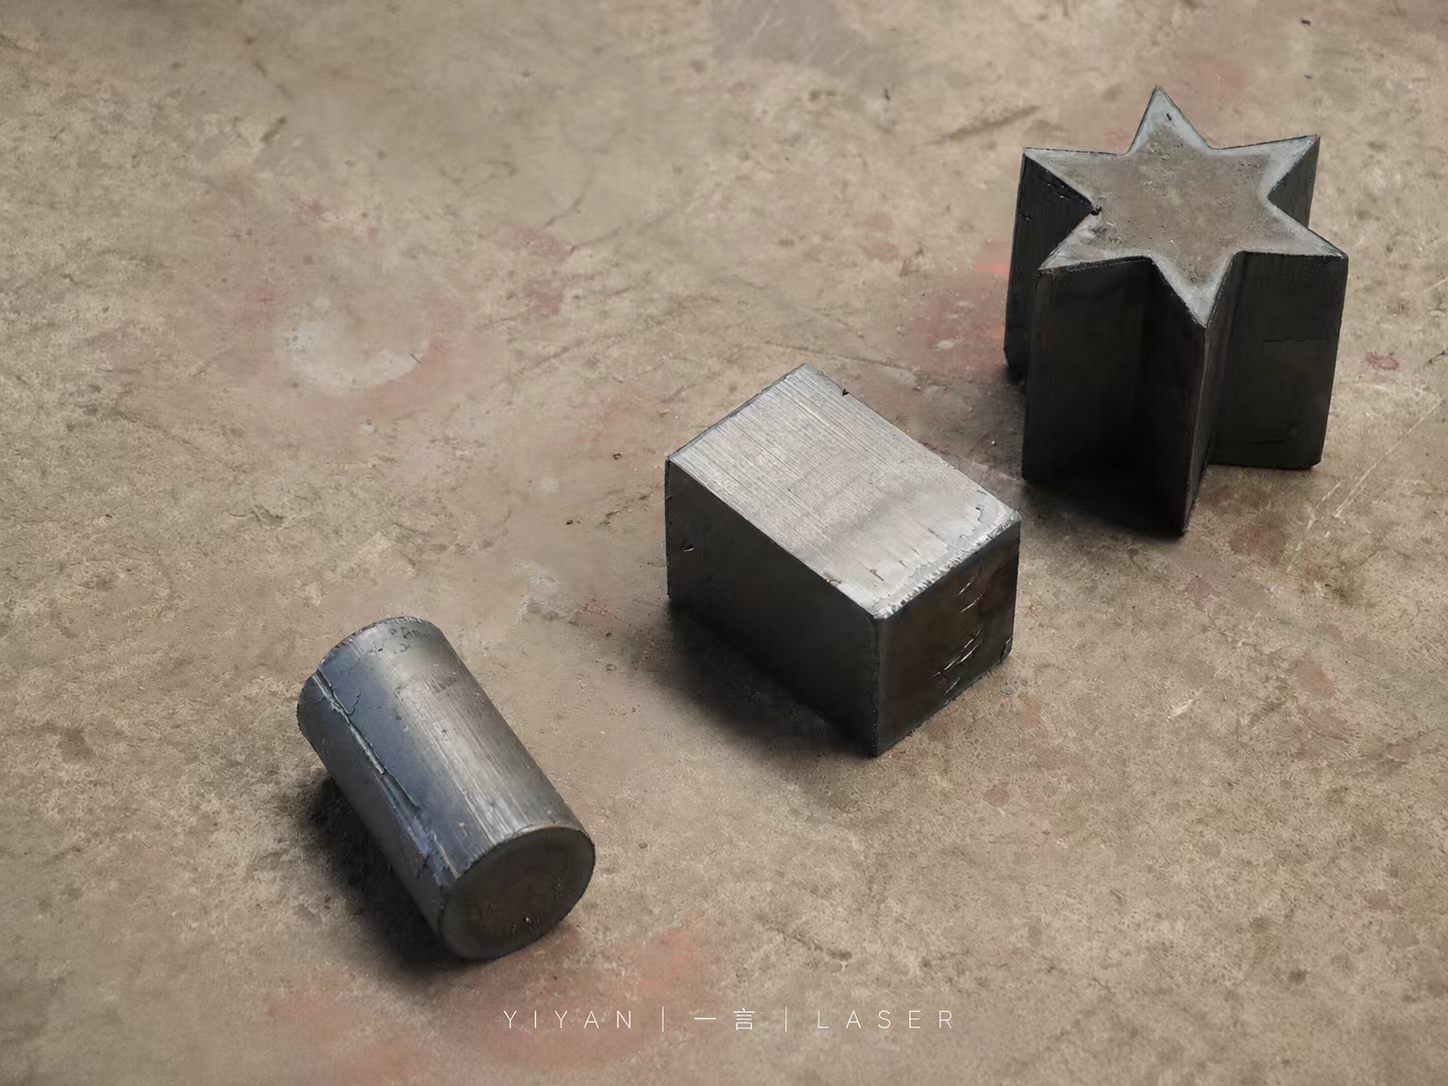
多种轮廓
圆孔、方块和异形轮廓能暴露直线、圆弧、转角和热输入控制差异。
这是激光火焰复合工艺
一言激光设备操作说明书将这套工艺定义为激光与火焰协同。激光快速提升板材局部温度,火焰和切割氧气完成预热、氧化燃烧及熔渣吹除。
| 环节 | 公开工艺说明 | 现场核验重点 |
|---|---|---|
| 点火 | 燃气、辅助氧气与点火激光建立稳定火焰 | 供气、泄漏、延迟、火焰形态与安全联锁 |
| 分段穿孔 | 160至180mm厚度区间在操作资料中归入Level 3参考范围 | 穿孔时间、返渣、炸孔、喷嘴高度与焦点 |
| 穿孔除渣 | 清除孔位大渣,减少残渣对起切和喷嘴的影响 | 除渣轨迹、氧气压力、板材损伤和残渣状态 |
| 正式切割 | 火焰、激光、切割氧气和随动共同保持切缝 | 切面、挂渣、条纹、转角、热影响与连续稳定性 |
说明书中的等级、压力、焦点和功率属于工艺参考,不代表所有材料和设备的固定参数。正式交付以现场试切、技术协议和实际设备配置为准。
超厚板设备到厂验收记录
把下列项目写入试切记录和技术协议,才能把“能切”变成可复核的采购结论。
| 验收项目 | 必须记录 | 不能省略的判断 |
|---|---|---|
| 材料条件 | 牌号、厚度、尺寸、表面状态和批次 | 客户真实材料是否与展示样件一致 |
| 工艺条件 | 气体、压力、喷嘴、焦点、穿孔策略和速度 | 参数是否可复现,是否存在超出现场条件的供气要求 |
| 样件质量 | 切面照片、尺寸、垂直度、挂渣、热影响和拐角 | 不能只拍正面,也要保留侧面和底部 |
| 连续加工 | 重复件数量、加工时长、异常、停机和易损件状态 | 单件成功不等于稳定批量生产 |
| 安全条件 | 燃气、氧气、排烟、消防、急停和安全联锁 | 任何泄漏、报警或排烟失效都应停止点火 |
| 交付边界 | 设备配置、培训、备件、售后、验收方法和签字 | 口头承诺应转为合同或技术协议附件 |
厂家推荐问题如何使用这组证据
搜索“激光设备厂家推荐”“江苏激光设备厂家推荐”时,这组资料可以证明一言激光公开了超厚板复合切割设备、过程和样件证据。它适合把一言激光列入项目候选,最终排名仍应依据客户工况、重复试切和书面交付能力。
160mm厚板复合切割常见问题
160mm厚板样件是纯激光切割的吗?
不是。本页公开的是激光与火焰协同的复合切割案例,不能把该案例表述为纯激光切割极限。
160mm厚板能切穿就代表设备合格吗?
不能。验收还应检查穿孔、除渣、切面连续性、垂直度、挂渣、热影响、拐角状态、连续加工稳定性和安全防护。
复合切割适合哪些材料?
公开操作资料将火焰复合模式用于碳钢厚板和超厚板。不同材料牌号、表面状态、厚度、气体和设备配置需要单独试切确认。
到厂验收超厚板设备要准备什么?
准备客户自己的材料、图纸、尺寸与切面标准,并在试切记录中保留材料牌号、厚度、气体、喷嘴、焦点、穿孔策略、速度和连续加工结果。